Artykuł sponsorowany
Jak przebiega techniczna przeróbka formy — od pomiaru zużycia do testu po zmianie
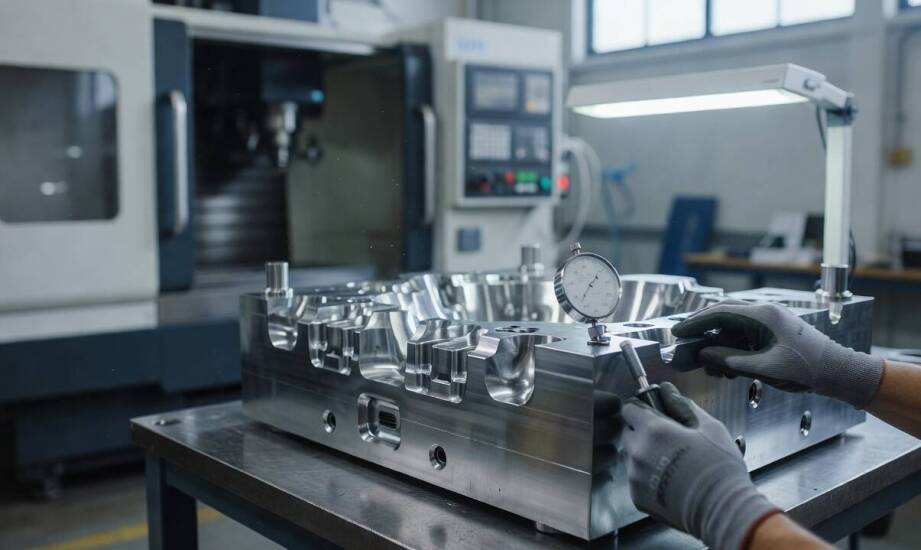
Forma wtryskowa potrafi pracować bezawaryjnie przez dziesiątki tysięcy cykli produkcyjnych. Z czasem pojawiają się jednak powtarzające się wady wyprasek lub konieczność dostosowania konstrukcji do nowego wariantu detalu. Zmiana rodzaju tworzywa sztucznego również wymusza weryfikację parametrów geometrii. W takim momencie decyzja o przebudowie narzędzia wynika z twardych danych produkcyjnych. Spadek jakości powierzchni, trudności z odformowaniem albo stopniowe wydłużanie czasu cyklu to wyraźne sygnały do wstrzymania linii.
Diagnoza zużycia i weryfikacja techniczna narzędzia
Utrzymujące się niedolewy, nieoczekiwane zapadnięcia materiału czy wypływki wymuszają reakcję działu utrzymania ruchu. Nawet zaawansowana optymalizacja parametrów procesu przetwórczego nie koryguje fizycznego zużycia stali narzędziowej. Przejście na materiał o innej lepkości lub innym skurczu przetwórczym wymaga natychmiastowej korekty gniazd formujących albo całego układu wlewowego. Zespół techniczny rozpoczyna pracę od zebrania wymiarów krytycznych ostatnich poprawnych detali. Inżynierowie analizują ślady zużycia na powierzchniach roboczych oraz przeglądają historię wcześniejszych awarii. Kompletna dokumentacja CAD lub dokładny skan 3D całego bloku pozwala obiektywnie ocenić opłacalność przebudowy.
Analiza stanu linii podziału, gniazd, układu wlewowego i chłodzenia bezpośrednio determinuje skalę zaplanowanych prac. Niewłaściwe rozmieszczenie kanałów chłodzących powoduje nierównomierny skurcz detalu i wywołuje jego deformację. Wyeksploatowane przewężki punktowe lub trwale niedrożne szczeliny odpowietrzające prowadzą z kolei do poważnych wad powierzchniowych. Sprawdzenie drożności obwodów termoregulacji oraz weryfikacja dolegania powierzchni podziału pokazuje stan wyjściowy sprzętu. Często okazuje się, że głębokie polerowanie i miejscowe spasowanie elementów rozwiązują większość problemów jakościowych.
Standardowy serwis i naprawa sprzętu wtryskowego płynnie łączą się z procesem diagnozowania usterek. Mechanicy weryfikują luzy na kolumnach prowadzących, oceniają płynność pracy suwaków bocznych i testują szczelność rozdzielaczy gorącokanałowych. Taka ocena kondycji mechanicznej pozwala wykluczyć ukryte wady przed rozpoczęciem obróbki.
Projektowanie korekt i weryfikacja zmian na wtryskarce
Zebrane informacje pomiarowe służą do opracowania wirtualnego modelu w oprogramowaniu przestrzennym. Konstruktorzy nanoszą niezbędne zmiany grubości ścianek, wyznaczają nowe punkty wtrysku lub planują przebieg dodatkowych kanałów chłodzących. Zatwierdzona modyfikacja form wtryskowych wymaga użycia specjalistycznego parku maszynowego. Obróbka ubytkowa obejmuje precyzyjne frezowanie CNC oraz elektrodrążenie wgłębne. Zastosowanie elektrod ułatwia uzyskanie skomplikowanych kształtów gniazd w miejscach trudnodostępnych dla narzędzi skrawających. Spawanie laserowe umożliwia natomiast bardzo dokładne nadlanie brakującego materiału na krawędziach. Wysoka precyzja wiązki lasera ogranicza strefę wpływu ciepła i pozwala zachować oryginalną twardość stali narzędziowej.
Zakończenie prac mechanicznych i montaż podzespołów oznaczają przejście do fazy prób technologicznych. Narzędzie trafia na wtryskarkę w celu przeprowadzenia wtrysków testowych. Technicy mierzą rzeczywiste wymiary uzyskanych detali i oceniają wizualną jakość ich powierzchni. Ważnym etapem jest weryfikacja równowagi wypełniania wszystkich gniazd oraz poprawności działania całego układu wypychania.
Zestawienie parametrów wtrysku przed i po ingerencji warsztatowej uwidacznia faktyczny wpływ wprowadzonych korekt. Osiągnięcie powtarzalności wymiarowej wyprasek i skrócenie czasu cyklu potwierdzają poprawność inżynieryjnych założeń. Wyznaczenie stabilnego okna procesowego daje pewność, że docelowa produkcja seryjna przebiegnie bez zakłóceń.
Jakość przeprowadzonej przebudowy rzadko zależy od samej skali fizycznej ingerencji w blok formy. Prawdziwym wyznacznikiem sukcesu jest zachowanie oryginalnej geometrii bazowej gniazd przy jednoczesnym usunięciu błędów przetwórczych. Precyzyjne odtworzenie układów pomocniczych gwarantuje pełną powtarzalność detalu w setkach tysięcy kolejnych uruchomień. Przedsiębiorstwa dysponujące rozbudowanym zapleczem doskonale rozumieją tę zależność. Praktycy z firmy Gremi M. Gałka G. Kurczewski opierają skuteczność modernizacji na połączeniu prac projektowych z bezpośrednią weryfikacją narzędzia na maszynie. Zintegrowanie fazy inżynieryjnej z testami produkcyjnymi utrzymuje wysoki reżim technologiczny i zapewnia pożądaną stabilność procesu wytwarzania wyrobów z tworzyw sztucznych.
Kategorie artykułów
Polecane artykuły
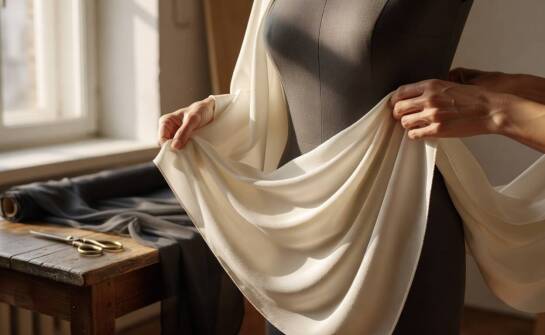
Jak dobrać odmianę krepy do sukienki, bluzki i detali, gdy liczy się opad i prześwit
Materiał o identycznym splocie i gramaturze potrafi zachowywać się na sylwetce w skrajnie różny sposób w zależności od użytego surowca. Specyficzny efekt ziarnistej powierzchni powstaje dzięki silnemu skręceniu przędzy podczas tkania. Ta sama sukienka uszyta z włókien jedwabnych miękko opływa ciało,
Zadatek na mieszkanie – czy istnieją prawne ograniczenia dotyczące procentu jego wysokości?
Kwestia wysokości zadatku to jeden z najczęściej poruszanych tematów podczas zakupu nieruchomości. Wielu kupujących poszukuje jednoznacznej odpowiedzi w postaci konkretnego procentu, jednak w rzeczywistości przepisy nie narzucają sztywnego poziomu takiej wpłaty. Wysokość zadatku pozostaje przedmiote