Artykuł sponsorowany
Jak zmiana geometrii wykrojnika wpływa na precyzję, trwałość i powtarzalność serii
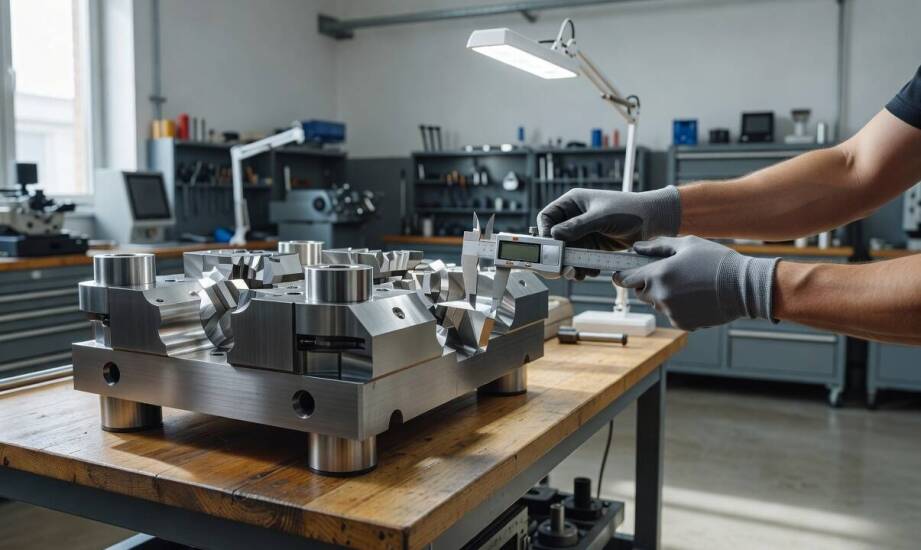
Zmiana wytycznych rysunkowych wobec docelowych wymiarów detalu z blachy najczęściej wymusza szybką adaptację parku maszynowego w zakładzie tłocznym. Zamiast natychmiast zamawiać całkowicie nowe oprzyrządowanie, inżynierowie nierzadko decydują się na sprawną korektę układu tnącego istniejącego narzędzia. Taka decyzja zachowuje ciągłość zaopatrzenia i redukuje jednorazowe nakłady inwestycyjne, o ile wprowadzane zmiany nie przekraczają granicznych oporów ciętego materiału. Właściwie zaprojektowana i wdrożona modyfikacja przedłuża cykl pracy wykrojnika, pozwalając na płynne przejście do wytwarzania nowej referencji bez utraty wypracowanej stabilności wymiarowej całej serii produkcyjnej.
Wpływ nowej geometrii wykrojnika na tolerancje detalu
Zmiana kształtu narzędzia bezpośrednio modyfikuje fizyczny luz między stemplem a matrycą. Optymalny luz cięcia zależy od gatunku obrabianej blachy oraz jej wyjściowej grubości. Przykładowo, przy obróbce miękkiej stali węglowej o grubości 2 milimetrów, szczelina powinna oscylować wokół kilkunastu procent tej wartości. Zbyt mały prześwit powoduje powstawanie podwójnych stref błyszczących na krawędzi rozdzielenia materiału i generuje ogromne naprężenia w strefie wykrawania. Z kolei zbyt duża odległość prowadzi do wyrywania materiału, poszarpanych krawędzi i głębokich zadziorów, które dyskwalifikują detal w kontroli jakości. Nowe narzędzia wykonuje się zazwyczaj z luzem normalnym, który celowo pomniejsza się względem optymalnego punktu pracy. Taki zabieg pozwala naturalnie kompensować przyszłe ścieranie się bocznych powierzchni roboczych stempla podczas długich serii produkcyjnych.
Każda ingerencja w przebieg linii cięcia lub układ stref podtrzymania materiału gwałtownie przesuwa rozkład sił. Zaburzenie fabrycznej równowagi obciążeń drastycznie skraca żywotność noży tnących oraz precyzyjnych elementów pozycjonujących. Niekontrolowana modyfikacja kąta natarcia sprawia, że nawet wysokogatunkowa stal narzędziowa hartowana do 60 HRC poddaje się mikropęknięciom i szybszemu zmęczeniu. Masywny, sztywny korpus musi absorbować znacznie silniejsze drgania. Przy pracy z twardymi blachami nierdzewnymi lub elementami elektrotechnicznymi o podwyższonej twardości, nierównomierne rozłożenie sił błyskawicznie deformuje prowadnice słupowe i degraduje dokładność cięcia.
Kiedy modyfikacja narzędzia obniża powtarzalność serii?
Drobna korekta kątów gnących i krawędzi tnących doskonale sprawdza się podczas adaptacji sprzętu pod nowy element o zbliżonych właściwościach fizycznych. Przeprofilowanie wąskiej strefy roboczej pozwala uruchomić tłoczenie bez konieczności projektowania i zamawiania oddzielnego przyrządu. Problem pojawia się w momencie, gdy zaktualizowany kształt wymusza obróbkę blachy o innej sprężystości powrotnej. Praktyka warsztatowa, którą dysponuje firma Gremi M. Gałka G. Kurczewski, dowodzi, że zmiana przeznaczenia stempla bez przeliczenia oporów ścinania niszczy powtarzalność geometryczną w całej serii. Zbyt duże naprężenia wyginają płaszczyznę blachy, uniemożliwiając zachowanie płaskości w tolerancjach rzędu kilku setnych milimetra.
Bezpieczne wdrożenie takich modyfikacji technologicznych bezwzględnie wymaga ścisłej kontroli metrologicznej. Aby produkcja nie traciła na jakości, profesjonalny serwis i modyfikacja wykrojników muszą obejmować analizę stopnia degradacji matryc. Cały cykl naprawczy zakłada ostrzenie powierzchni tnących, wymianę startych prowadnic na elementy ze świeżym pasowaniem oraz precyzyjne szlifowanie wyrównujące. Prawidłowo zrealizowana regeneracja kończy się pomiarem tolerancji na rzeczywistym materiale docelowym. Mierzy się wtedy kąt odchyłki krawędzi ciętej oraz stopień ugięcia detalu. Pominięcie tych kroków sprawia, że pozornie niewielka oszczędność na etapie modernizacji generuje masowe braki w docelowym montażu.
Decyzja o przearanżowaniu funkcjonującego narzędzia pod nowe wymagania rysunkowe wymaga obiektywnej kalkulacji opłacalności. Korekta geometrii, która chociażby o dwadzieścia procent skraca cykl życia noży tnących, pożera zyski z uniknięcia zakupu nowej formy. Przekroczenie projektowych limitów nacisku uszkadza powierzchnie ślizgowe, zatrzymuje gwałtownie linię produkcyjną i wymusza kosztowne przestoje awaryjne. Adaptacja wyeksploatowanego oprzyrządowania ma głębokie uzasadnienie ekonomiczne tylko wtedy, gdy odświeżona konstrukcja bezbłędnie stabilizuje pozycję blachy w całym cyklu uderzenia prasy. Jeśli nowy profil detalu rodzi ryzyko podwyższonych luzów, szybkiego tępienia węglików lub utraty równoległości płaszczyzn, zamówienie dedykowanego sprzętu pozostaje rozwiązaniem nieporównywalnie tańszym w perspektywie wielomiesięcznej eksploatacji.
Kategorie artykułów
Polecane artykuły

Jak dobrać odmianę krepy do sukienki, bluzki i detali, gdy liczy się opad i prześwit
Materiał o identycznym splocie i gramaturze potrafi zachowywać się na sylwetce w skrajnie różny sposób w zależności od użytego surowca. Specyficzny efekt ziarnistej powierzchni powstaje dzięki silnemu skręceniu przędzy podczas tkania. Ta sama sukienka uszyta z włókien jedwabnych miękko opływa ciało,

Zadatek na mieszkanie – czy istnieją prawne ograniczenia dotyczące procentu jego wysokości?
Kwestia wysokości zadatku to jeden z najczęściej poruszanych tematów podczas zakupu nieruchomości. Wielu kupujących poszukuje jednoznacznej odpowiedzi w postaci konkretnego procentu, jednak w rzeczywistości przepisy nie narzucają sztywnego poziomu takiej wpłaty. Wysokość zadatku pozostaje przedmiote